TPU医疗器械异型挤出型材定制 单管、双管、六排管及来图来样加工价格与厂家指南
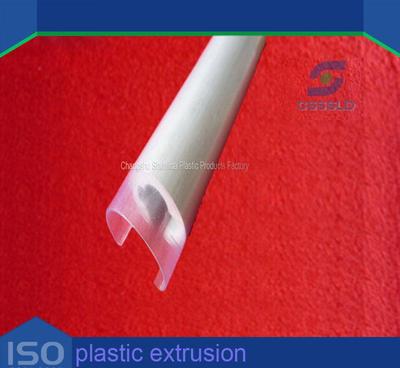
在医疗器械制造领域,对高分子材料的精密性、生物相容性与耐用性要求日益严苛。TPU(热塑性聚氨酯)凭借其优异的柔韧性、抗撕裂性、耐水解性及良好的生物相容性,成为医用导管、流体传输管路及各类异型挤出型材的首选材料之一。本文将围绕TPU医疗器械单管、双管结构、多排管(如六排管)等复杂异型挤出型材的定制要点、价格影响因素、厂家选择标准及产品图样参考维度展开系统解读,帮助采购与研发人员高效完成来图来样定制对接。\n\n### 一、TPU在医疗器械挤出应用中的核心优势\n\n医用级TPU通常需通过ISO 10993生物相容性测试,具备无邻苯二甲酸盐、低萃取物、耐伽马射线或环氧乙烷灭菌等特性。相较于PVC或硅胶,TPU挤出型材在保持高弹性的同时可提供更高的耐压性与抗扭结能力,尤其适合微创手术器械通道、内窥镜管路、胰岛素泵输注管、透析管路以及呼吸麻醉设备中的多腔道流体管理。单管、双管或多排管结构的设计,能够在有限空间内实现多路药液或气体的独立传输,减少管路缠绕与装配复杂度。\n\n### 二、常见异型挤出型材结构与技术要点\n\n1. 单管型材:外径从0.5 mm至12 mm不等,壁厚可控制在0.1 mm–2.0 mm区间。重点控制同心度(通常不低于90%)、内腔光滑度(Rz≤1.6 μm)及尺寸公差(按ISO 3302或厂商企业标准执行)。对于微流量单管,需优化模具流道与牵引速度以保证内径一致性。\n\n2. 双排管型材:两根平行或并联排布的TPU管材通过连结筋或薄壁桥连接为一体,便于双通道同步输送且防止管路错位。核心技术挑战在于两管间距的稳定性控制以及连接部位的剥离强度(一般要求≥5 N/15 mm)。部分设计中双管外径异径,用于气液分离或标识区分。\n\n3. 六排管等多腔排管:6孔或更多腔道规则排布在同一个截面轮廓内,可根据功能需求等距或异距排列。六排管常用于血液透析设备、连续肾脏替代治疗(CRRT)多泵联动管路。挤出模具需采用多孔分流梭结构,各腔道内径偏差应控制在±0.03 mm含量级以内,并保证整体截面上下平坦度和孔位一致性。此类型材通常要求通过负压或正压泄漏测试。\n\n4. 特殊异型结构:在管体局部一体化挤出显影条纹、螺旋加强层、防打折波纹或加强丝管腔——须结合材料硬度(通常77A–95A)进行机头流道平衡或与编织/缠绕工序联动生产。来图来样定制中可由设计协商优化挤出工艺可行性并调整图纸标注方式。\n\n### 三、影响定制价格的核心因素\n\n1. 原料成本:医用级TPU牌号很多,既有通过USP Class VI认证的聚醚型TPU(耐水解同时价格较高),也有通过FDA等级的聚酯型(经济性更强)。六排管异型截面和加强双层管通常需要使用特定熔指要求高的牌号,相比标准级粒料约有15%–30%的单价溢价。\n\n2. 模具与工艺开发费:异型挤出生产线一般针对外径公差±0.05 mm等高精度成型。单管和双管的简单包覆热挤通常收取一次性开模费用,而同面多排列端六排管剖面需要多入口进料可熔通的挤出机头(spider die)兼具分流设计功能,造价常达到上万元至十几万元。模头设计成本和产出自动化抛光学、水循环负压定位控制冷却可使调整工费较高——厂商根据管外形及外形长度不同设定价格梯度,医疗专项需要另有“开模、试小运行稳定性和特定生物、理化性能认证及送第三方检验叠加项目;
如若转载,请注明出处:http://www.sclpjy.com/product/50.html
更新时间:2026-10-26 05:40:00